Domain kinderjobs.de kaufen?
Wir ziehen mit dem Projekt
kinderjobs.de um.
Sind Sie am Kauf der Domain
kinderjobs.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain kinderjobs.de kaufen?
Wie kann man das R lernen?
Um das R zu lernen, empfehle ich zunächst, sich mit den Grundlagen der Programmiersprache vertraut zu machen. Dazu gehören die Syntax, Datenstrukturen und Funktionen. Es gibt viele Online-Ressourcen wie Tutorials, Kurse und Bücher, die dabei helfen können. Praktische Übungen und Projekte sind ebenfalls sehr hilfreich, um das Gelernte anzuwenden und zu vertiefen. Es kann auch sinnvoll sein, sich mit anderen R-Nutzern auszutauschen, sei es in Online-Foren oder lokalen Meetups. Letztendlich ist kontinuierliches Üben und Experimentieren der Schlüssel zum erfolgreichen Lernen von R. **
Kann man das rollende "r" lernen?
Ja, das rollende "r" kann man lernen. Es erfordert jedoch Übung und Geduld. Es gibt verschiedene Techniken und Übungen, die helfen können, das rollende "r" zu beherrschen. Es kann hilfreich sein, einen Sprachlehrer oder Logopäden um Unterstützung zu bitten. **
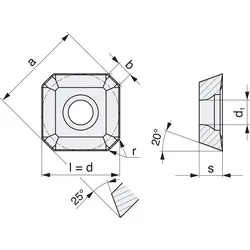
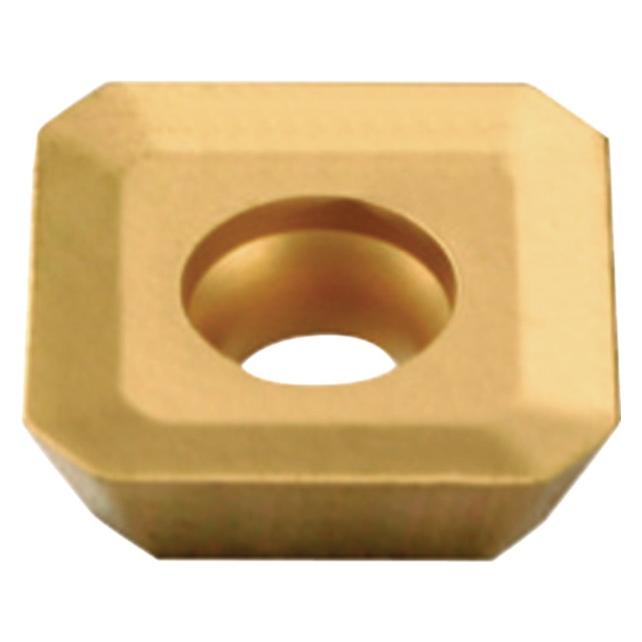
Ähnliche Suchbegriffe für Tecwerk-Wendeschneidplatte-SEET1204AFSN-R-PMK40
Top-Angebote
Produkte zum Begriff Tecwerk-Wendeschneidplatte-SEET1204AFSN-R-PMK40:
-
Wendeschneidplatte APKT160408PDR-R PMK40 Bearb.Schrupp TECWERKSpanformer-Geometrie R = zur Schruppbearbeitung Weitere technische Eigenschaften: · d1: 4,5mm · s: 5,67mm · l: 17mm · d: 9,44mm · r: 0,8mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 13 mm in Stahl / 9,8 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 7,8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,35 mm/U in Stahl / 0,26 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,21 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 175 m/min in Stahl / 105 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 245 m/min in Stahl / 145 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 70 m/min in Superlegierungen / - m/min in gehärtete Stähle122,59 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SOMT09T304-R PMK40 Bearb.mittel TECWERKSpanformer-Geometrie R = zur Schruppbearbeitung Weitere technische Eigenschaften: · d1: 3,5mm · s: 3,97mm · l: 9,55mm · d: 9,55mm · r: 0,4mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 8 mm in Stahl / 8 mm in Rostfrei / 8 mm in Guss / - mm in NE-Metalle / 6,4 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,5 mm in Stahl / 0,5 mm in Rostfrei / 0,5 mm in Guss / - mm in NE-Metalle / 0,5 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,08 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / 0,08 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,26 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,35 mm/U in Guss / - mm/U in NE-Metalle / 0,21 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 165 m/min in Stahl / 95 m/min in Rostfrei / 155 m/min in Guss / - m/min in NE-Metalle / 30 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 270 m/min in Stahl / 160 m/min in Rostfrei / 255 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle117,09 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
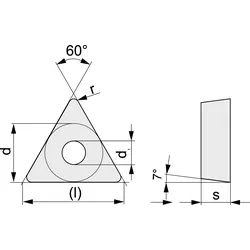
Wendeschneidplatte TCGX163504-M PMK40 TECWERKzum Fasen und Senken · für Fasenfräser 45° TCGX Weitere technische Eigenschaften: · d1: 4,6mm · s: 5,67mm · l: 17mm · d: 9,44mm · r: 0,4mm · Schnitttiefe max.: 7,5 mm in Stahl / 7,5 mm in Rostfrei / 7,5 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,08 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 70 m/min in Stahl / 70 m/min in Rostfrei / 70 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 90 m/min in Stahl / 90 m/min in Rostfrei / 90 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle287,89 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SEET1204AFSN-M PMK30 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 5,5mm · s: 4,76mm · l: 12,7mm · d: 12,7mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 6,5 mm in Stahl / 6,5 mm in Rostfrei / 6,5 mm in Guss / - mm in NE-Metalle / 5,2 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,2 mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,4 mm/U in Stahl / 0,3 mm/U in Rostfrei / 0,4 mm/U in Guss / - mm/U in NE-Metalle / 0,24 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 215 m/min in Stahl / 125 m/min in Rostfrei / 200 m/min in Guss / - m/min in NE-Metalle / 40 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 280 m/min in Stahl / 165 m/min in Rostfrei / 265 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle139,89 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter

-
Wie kann man das rollende R lernen?
Das rollende R kann auf verschiedene Weisen gelernt werden. Einige Menschen üben, indem sie das R imitiert, während andere spezielle Übungen machen, um ihre Zungenmuskulatur zu stärken. Es kann auch hilfreich sein, mit einem Sprachtherapeuten zu arbeiten, um die richtige Technik zu erlernen. Es erfordert oft Geduld und regelmäßiges Üben, um das rollende R erfolgreich zu beherrschen. Es ist wichtig, nicht frustriert zu sein und sich Zeit zu nehmen, um die richtige Artikulation zu entwickeln. **
-
Wie kann ich das rollende R lernen?
Um das rollende R zu lernen, ist es wichtig, regelmäßig zu üben und Geduld zu haben. Es kann hilfreich sein, sich Videos anzusehen, in denen das rollende R vorgeführt wird, um die richtige Aussprache zu hören und zu imitieren. Zudem können Zungenübungen helfen, die Beweglichkeit der Zunge zu verbessern und das rollende R besser zu beherrschen. Es kann auch sinnvoll sein, mit einem Sprachlehrer oder Logopäden zu arbeiten, um gezieltes Feedback und Unterstützung zu erhalten. Letztendlich ist es wichtig, dran zu bleiben und kontinuierlich zu üben, um das rollende R zu perfektionieren. **
-
Wie lange dauert es R zu lernen?
Wie lange es dauert, R zu lernen, hängt von verschiedenen Faktoren ab, wie zum Beispiel Ihrem aktuellen Kenntnisstand in der Programmierung, wie viel Zeit Sie täglich investieren können und wie schnell Sie neues Wissen aufnehmen. Für Anfänger kann es einige Wochen bis Monate dauern, um die Grundlagen von R zu erlernen, während fortgeschrittene Kenntnisse Monate bis Jahre in Anspruch nehmen können. Es ist wichtig, regelmäßig zu üben und sich mit verschiedenen Anwendungen von R vertraut zu machen, um die Sprache effektiv zu beherrschen. Letztendlich ist das Erlernen von R ein fortlaufender Prozess, da es ständig weiterentwickelt wird und neue Funktionen hinzukommen. **
-
Wie kann man das deutsche "r" lernen?
Um das deutsche "r" zu lernen, ist es hilfreich, die Position der Zunge zu beachten. Die Zungenspitze sollte den vorderen Teil des Gaumens leicht berühren, während die Zungenrückseite den Rachenraum öffnet. Es kann hilfreich sein, Übungen zur Stärkung der Zungenmuskulatur durchzuführen und viel zu üben, um das "r" zu perfektionieren. Ein Sprachlehrer oder eine Sprachlehrerin kann auch wertvolle Tipps und Anleitungen geben. **
Wie kann ich das Zungenspitzen-R lernen?
Um das Zungenspitzen-R zu lernen, kannst du verschiedene Übungen ausprobieren. Eine Möglichkeit ist es, die Zungenspitze gegen den Alveolarrand (den Bereich direkt hinter den oberen Schneidezähnen) zu drücken und dabei den Luftstrom zu kontrollieren. Du kannst auch versuchen, das R durch Nachahmung anderer Sprecher zu lernen oder einen Logopäden um Unterstützung bitten. Es erfordert Übung und Geduld, aber mit regelmäßigem Training kannst du das Zungenspitzen-R erlernen. **
Wie kann man das rollende "r" lernen?
Um das rollende "r" zu lernen, kannst du verschiedene Übungen ausprobieren. Eine Möglichkeit ist es, das "r" zuerst imitierend zu üben, indem du versuchst, das Geräusch nachzuahmen. Du kannst auch versuchen, das "r" zu üben, indem du mit der Zungenspitze gegen den oberen Gaumen rollst. Es erfordert etwas Übung und Geduld, aber mit regelmäßigem Training kannst du das rollende "r" lernen. **
Top-Angebote
Produkte zum Begriff Tecwerk-Wendeschneidplatte-SEET1204AFSN-R-PMK40:
-
Wendeschneidplatte SEET1204AFSN-R PMK40 Bearb.Schrupp TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 5,5mm · s: 4,76mm · l: 12,7mm · d: 12,7mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 6,5 mm in Stahl / 6,5 mm in Rostfrei / 6,5 mm in Guss / - mm in NE-Metalle / 5,2 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,2 mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,4 mm/U in Stahl / 0,3 mm/U in Rostfrei / 0,4 mm/U in Guss / - mm/U in NE-Metalle / 0,24 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 195 m/min in Stahl / 115 m/min in Rostfrei / 185 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 260 m/min in Stahl / 155 m/min in Rostfrei / 245 m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle139,89 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte APKT160408PDR-R PMK40 Bearb.Schrupp TECWERKSpanformer-Geometrie R = zur Schruppbearbeitung Weitere technische Eigenschaften: · d1: 4,5mm · s: 5,67mm · l: 17mm · d: 9,44mm · r: 0,8mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 13 mm in Stahl / 9,8 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 7,8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,35 mm/U in Stahl / 0,26 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,21 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 175 m/min in Stahl / 105 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 245 m/min in Stahl / 145 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 70 m/min in Superlegierungen / - m/min in gehärtete Stähle122,59 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SOMT09T304-R PMK40 Bearb.mittel TECWERKSpanformer-Geometrie R = zur Schruppbearbeitung Weitere technische Eigenschaften: · d1: 3,5mm · s: 3,97mm · l: 9,55mm · d: 9,55mm · r: 0,4mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 8 mm in Stahl / 8 mm in Rostfrei / 8 mm in Guss / - mm in NE-Metalle / 6,4 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,5 mm in Stahl / 0,5 mm in Rostfrei / 0,5 mm in Guss / - mm in NE-Metalle / 0,5 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,08 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / 0,08 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,26 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,35 mm/U in Guss / - mm/U in NE-Metalle / 0,21 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 165 m/min in Stahl / 95 m/min in Rostfrei / 155 m/min in Guss / - m/min in NE-Metalle / 30 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 270 m/min in Stahl / 160 m/min in Rostfrei / 255 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle117,09 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie kann man das R lernen?
Um das R zu lernen, empfehle ich zunächst, sich mit den Grundlagen der Programmiersprache vertraut zu machen. Dazu gehören die Syntax, Datenstrukturen und Funktionen. Es gibt viele Online-Ressourcen wie Tutorials, Kurse und Bücher, die dabei helfen können. Praktische Übungen und Projekte sind ebenfalls sehr hilfreich, um das Gelernte anzuwenden und zu vertiefen. Es kann auch sinnvoll sein, sich mit anderen R-Nutzern auszutauschen, sei es in Online-Foren oder lokalen Meetups. Letztendlich ist kontinuierliches Üben und Experimentieren der Schlüssel zum erfolgreichen Lernen von R. **
-
Kann man das rollende "r" lernen?
Ja, das rollende "r" kann man lernen. Es erfordert jedoch Übung und Geduld. Es gibt verschiedene Techniken und Übungen, die helfen können, das rollende "r" zu beherrschen. Es kann hilfreich sein, einen Sprachlehrer oder Logopäden um Unterstützung zu bitten. **
-
Wie kann man das rollende R lernen?
Das rollende R kann auf verschiedene Weisen gelernt werden. Einige Menschen üben, indem sie das R imitiert, während andere spezielle Übungen machen, um ihre Zungenmuskulatur zu stärken. Es kann auch hilfreich sein, mit einem Sprachtherapeuten zu arbeiten, um die richtige Technik zu erlernen. Es erfordert oft Geduld und regelmäßiges Üben, um das rollende R erfolgreich zu beherrschen. Es ist wichtig, nicht frustriert zu sein und sich Zeit zu nehmen, um die richtige Artikulation zu entwickeln. **
-
Wie kann ich das rollende R lernen?
Um das rollende R zu lernen, ist es wichtig, regelmäßig zu üben und Geduld zu haben. Es kann hilfreich sein, sich Videos anzusehen, in denen das rollende R vorgeführt wird, um die richtige Aussprache zu hören und zu imitieren. Zudem können Zungenübungen helfen, die Beweglichkeit der Zunge zu verbessern und das rollende R besser zu beherrschen. Es kann auch sinnvoll sein, mit einem Sprachlehrer oder Logopäden zu arbeiten, um gezieltes Feedback und Unterstützung zu erhalten. Letztendlich ist es wichtig, dran zu bleiben und kontinuierlich zu üben, um das rollende R zu perfektionieren. **
Ähnliche Suchbegriffe für Tecwerk-Wendeschneidplatte-SEET1204AFSN-R-PMK40
-
Wendeschneidplatte TCGX163504-M PMK40 TECWERKzum Fasen und Senken · für Fasenfräser 45° TCGX Weitere technische Eigenschaften: · d1: 4,6mm · s: 5,67mm · l: 17mm · d: 9,44mm · r: 0,4mm · Schnitttiefe max.: 7,5 mm in Stahl / 7,5 mm in Rostfrei / 7,5 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,08 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 70 m/min in Stahl / 70 m/min in Rostfrei / 70 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 90 m/min in Stahl / 90 m/min in Rostfrei / 90 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle287,89 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SEET1204AFSN-M PMK30 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 5,5mm · s: 4,76mm · l: 12,7mm · d: 12,7mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 6,5 mm in Stahl / 6,5 mm in Rostfrei / 6,5 mm in Guss / - mm in NE-Metalle / 5,2 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,2 mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,4 mm/U in Stahl / 0,3 mm/U in Rostfrei / 0,4 mm/U in Guss / - mm/U in NE-Metalle / 0,24 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 215 m/min in Stahl / 125 m/min in Rostfrei / 200 m/min in Guss / - m/min in NE-Metalle / 40 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 280 m/min in Stahl / 165 m/min in Rostfrei / 265 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle139,89 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SDMT120508SR-M PMK40 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 4,4mm · s: 5mm · l: 12,7mm · d: 12,7mm · r: 0,8mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 7 mm in Stahl / 5 mm in Rostfrei / 5 mm in Guss / - mm in NE-Metalle / 8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,1 mm/U in Stahl / 0,1 mm/U in Rostfrei / 0,1 mm/U in Guss / - mm/U in NE-Metalle / 0,1 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,25 mm/U in Stahl / 0,19 mm/U in Rostfrei / 0,25 mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 175 m/min in Stahl / 150 m/min in Rostfrei / 165 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 250 m/min in Stahl / 150 m/min in Rostfrei / 235 m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle146,09 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte KNUX160410SL-M PMK40 Bearb.mittel TECWERKzur mittleren Bearbeitung = M Weitere technische Eigenschaften: · d1: 4,76mm · s: 4,76mm · l: 19,5mm · d: 9,525mm · l1: 16,15mm · r: 1,0mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 4,8 mm in Stahl / 3,6 mm in Rostfrei / 4,8 mm in Guss / - mm in NE-Metalle / 2,9 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,2 mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,6 mm/U in Stahl / 0,45 mm/U in Rostfrei / 0,6 mm/U in Guss / - mm/U in NE-Metalle / 0,36 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 125 m/min in Stahl / 75 m/min in Rostfrei / 115 m/min in Guss / - m/min in NE-Metalle / 25 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 230 m/min in Stahl / 135 m/min in Rostfrei / 215 m/min in Guss / - m/min in NE-Metalle / 65 m/min in Superlegierungen / - m/min in gehärtete Stähle128,89 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie lange dauert es R zu lernen?
Wie lange es dauert, R zu lernen, hängt von verschiedenen Faktoren ab, wie zum Beispiel Ihrem aktuellen Kenntnisstand in der Programmierung, wie viel Zeit Sie täglich investieren können und wie schnell Sie neues Wissen aufnehmen. Für Anfänger kann es einige Wochen bis Monate dauern, um die Grundlagen von R zu erlernen, während fortgeschrittene Kenntnisse Monate bis Jahre in Anspruch nehmen können. Es ist wichtig, regelmäßig zu üben und sich mit verschiedenen Anwendungen von R vertraut zu machen, um die Sprache effektiv zu beherrschen. Letztendlich ist das Erlernen von R ein fortlaufender Prozess, da es ständig weiterentwickelt wird und neue Funktionen hinzukommen. **
-
Wie kann man das deutsche "r" lernen?
Um das deutsche "r" zu lernen, ist es hilfreich, die Position der Zunge zu beachten. Die Zungenspitze sollte den vorderen Teil des Gaumens leicht berühren, während die Zungenrückseite den Rachenraum öffnet. Es kann hilfreich sein, Übungen zur Stärkung der Zungenmuskulatur durchzuführen und viel zu üben, um das "r" zu perfektionieren. Ein Sprachlehrer oder eine Sprachlehrerin kann auch wertvolle Tipps und Anleitungen geben. **
-
Wie kann ich das Zungenspitzen-R lernen?
Um das Zungenspitzen-R zu lernen, kannst du verschiedene Übungen ausprobieren. Eine Möglichkeit ist es, die Zungenspitze gegen den Alveolarrand (den Bereich direkt hinter den oberen Schneidezähnen) zu drücken und dabei den Luftstrom zu kontrollieren. Du kannst auch versuchen, das R durch Nachahmung anderer Sprecher zu lernen oder einen Logopäden um Unterstützung bitten. Es erfordert Übung und Geduld, aber mit regelmäßigem Training kannst du das Zungenspitzen-R erlernen. **
-
Wie kann man das rollende "r" lernen?
Um das rollende "r" zu lernen, kannst du verschiedene Übungen ausprobieren. Eine Möglichkeit ist es, das "r" zuerst imitierend zu üben, indem du versuchst, das Geräusch nachzuahmen. Du kannst auch versuchen, das "r" zu üben, indem du mit der Zungenspitze gegen den oberen Gaumen rollst. Es erfordert etwas Übung und Geduld, aber mit regelmäßigem Training kannst du das rollende "r" lernen. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.